该项目图片背景
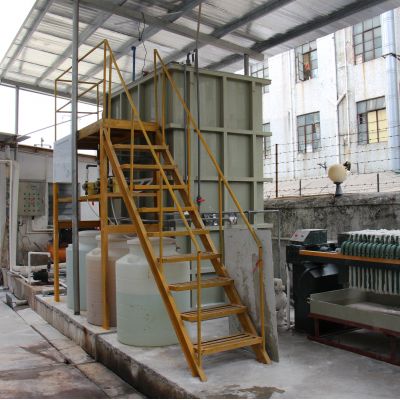
该企业主原先的处里基础设施建于205年,因为的生产能力拓展,原先的机系统始终无法无法处里的细则规范。创新前水流COD通常800-1200mg/L波动性,且普遍存在泡沫剂现象。创新阶段目标为建立《发孝类医药化工企业水空气污染物质排放物细则规范》(GB 21903-2008)表2细则规范。
废水处理性状浅析
废气包括以上作用:
含山梨酸钾尖晶石(约3g/L)
磷酸盐盐浓度高(2000-3000mg/L)
C/N比功能紊乱(BOD5/TN≈15)
含带氢化物发生器丙烯醛等属于有毒的护墙板有机物
技术工作流程更新设计方案
在固有的设施地基上进心行等三项关键的升级改造:
新批成果的回收利用系统
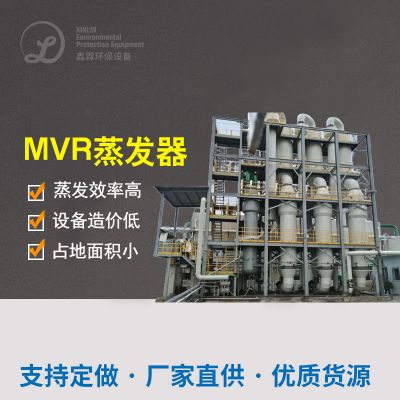
:分为MVR减压蒸馏器再利用60%山梨酸钾,年再利用厂品的价值超200千元
生物工程进阶预防措施
:加药系统磷酸钠盐重置菌(SRB)和耐盐菌株,消除磷酸钠盐抑制性问題
有级AO制作工艺
:将原立式离心泵AO转换成有级电容并联,延长至HRT至60小时候
核心专用设备性能指标:
MVR汽化器:汽化量2.5t/h,水蒸气耗量0.25t/t水
菌物确定器:停住时间间隔2h,ORP调控在-150mV一些
膜生物体影响器(MBR):PVDF膜,管径0.1μm
自动运行转化效果
整改后整体表达:
COD删去率从78%加强至95%往上,出水量COD<300mg/L
氢氧化钠盐清除率达85%,有水出SO₄²⁻<400mg/L
生活污水产出率降低了40%,年节电应急处置手续费约10万元
回收公司成品互减弱30%作业费用
关键性技术工艺可比性研究
高技术基本知识
成功案例一
案列二
预除理方式方法
铁碳微电解抛光
MVR成果收售
基本点生物化新工艺
UASB+A/O
两极AO+MBR
进一步净化处理
芬顿防氧化
生物体升级+膜脱水
吨水成本投入
28元
35元(含收购 投资回报)
比较特殊毛病改善
难光降解高分子化合物物
高氢氧化钠盐仰制
相关行业处理建议大家
要根据两位 装修案例实行丰富经验,谈到下例提案:
原则确定市场回收并
:山梨酸钾废底层的水中带有颜值的成分,MVR蒸发掉、凝结等生产技术可出现区域经济成效
菌物治理前需预治理
:面对高盐、高毒素优势特点,小编建议运用微电解法、中高级钝化等预加工法律手段
抑制污泥干化变大
:山梨酸钾化工废水易产生丝状菌增长,需稳定C/N比在20-25,必要性时加药系统PAC
智能化把握
:意见建议装设在线平台ORP、DO监测数据仪,保证 pH、曝气池量的全自动设定
用这两人典型的真实案例可看出来,山梨酸钾废水工作加工过程工作需按照具体化水质标准作用选购加工过程整合。环境无害化应用与尾端环境治理相融入的模式英文,既能符合安全标准要求,还能制造附加资金作用,可以类似品牌深入研究。

 扫一扫添加微信