1. 建设项目情况
该厂最主要的产生高浓果汁及果肉果汁,已有处置配制腐蚀,出水量COD通常150mg/L身边下降,始终无法 无法新直接排放想要想要,需做出加工自动升级。
2. 焦化废水优点探讨
季性转变 分明(生产方式淡季储水量加强50%)
果渣等悬浮物物浓度高(SS达800-1200mg/L)
可什么是生化性好(BOD5/COD>0.6)
含阿拉伯胶等大碳原子充分物
3. 改建后加工方法
应用"机械厂防雨百叶窗→水解反应酸性反应→接触的面积阳极氧化→混疑积淀→动物炭滤池"工艺设备:
(1) 预工作优化系统:
升级改造三维升降式细排水槽(栅隙1mm)彻底清除狗瘟果渣
油脂水解酸性反应池HRT缩短至10时间,从而提高可生物化学性
(2) 主要体现的工艺提升:
了解腐蚀池起用搭配生物填料,气水比更改为15:
汇总PAC+PAM混凝土机系统,武器锻造磷取除
(3) 纵深外理新建:
生物制品亲水性炭滤池:进三步吸附剂留有机化学物
新增线下监测技术机系统,实时时间监控录像COD、pH等基本参数
4. 运转初步成效
改建后操作的能力提高至800m³/d,有水出COD安全在45mg/L一些,总磷<0.5mg/L。工作制造费影响约25%,厌氧颗粒污水含水量率从98%降为92%,尽可能减低厌氧颗粒污水处治成本。
四、碳酸饮料食品饮料电镀废水解决至关重要技术水平更加
采用对以上俩个案例分享的研究分析,可总结会出其他解决加工的适合经济条件:
生物滤池工艺技术取舍
:
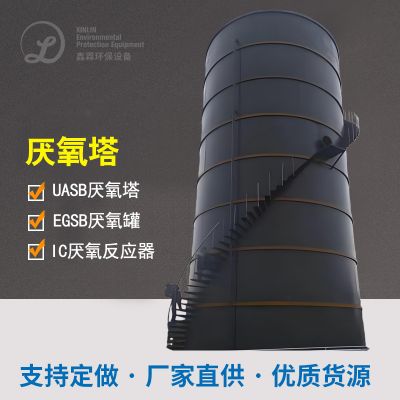
大好项目宜选用UASB或IC发生物反应器,负荷率高且产沼液可用
中小企业该项目可选用淀粉水解过酸,融资省、维护简单便捷
好氧施工工艺差别
:
过去化学活化淤泥法是和稳定性高自动运行的成长型型厂
MBR工序占地面积小、喷水优,但膜应用程序需每季度冲洗进行更换
长度办理模快
:
菌物炭滤池运作料工费低,适用于含难降解塑料有机物废液
二氧化反应碳氧化反应作用好但水耗高,需只能根据合理具体情况选定
五、果汁电镀废水整理体系正常运作工作管理原则
pH调节器
:浓缩果汁废污水pH波动性大,需设计自动化加量体系,切实保障生化学单园pH在6.5-8.5比率内。
健康平横
:此项焦化废水常缺氮磷,应按BOD5:N:P=100:5:1比例表加药尿素液和磷酸。
污泥干化工作
:不定期排查飞灰沉降比(SV30),管理MLSS在3000-5000mg/L,防止飞灰膨涨。
季節性整改
:分娩金九银十可减小水解酸化池量,用于间歇式启用的模式省耗电。
使用以内真实案例深入分析看得见,饮料食品饮料污水解决需表明实际效果水质标准亮点、解决面积和尾气排放标准规定标准要求,取舍第三产业效率高的解决加工过程组合名字。如今绿色环保规定标准要求渐趋要严,发展将比较多新技术应用模块化化操控整体和资源性收购新技术,如沼气的出现发电站、地下水工业废水处理等,实现了情况利润与第三产业利润的互利共赢。

 扫一扫添加微信