对接焊产线印刷废气概貌
焊结的过程 中带来的工业印刷废气成份简化,大部分分为烟粉尘、金属制硫化物、有危害的气物等。给出焊结技艺不相同,工业印刷废气成份有点对比:
飘尘科粒物
:主要的营养成分为铁、锰、铬、镍等合金金属防氮化合物,粒度通畅在0.01-1μm之前,易透明桌面在空气的中。
有危害性气态
:涉及什么是臭氧(O₃)、氮腐蚀的反应物(NOx)、一腐蚀的反应碳(CO)、二腐蚀的反应碳(CO₂)等。
易易挥发有机的物(VOCs)
:部门点焊加工中用到焊剂或防护废气的时候会导致少许VOCs。
电弧焊接的废气具下例优势特点:
粒级小
:大局部粉末物一种可吸多粉末物(PM10及PM2.5),对人休不良后果大。
溶度冲击大
:电焊运行时有机废气治理带来量随技艺性能参数发展非常明显。
温度高高湿
:大部分激光焊接烟气体温较高且富含水热空气,加剧了办理难度系数。
电焊焊接排放物解决关键问题与难点
清理关键问题
粒子物去掉转化率追求高
:氩弧焊飘尘顆粒狗细小,以往滤尘的设备难易高效益捕集器。
种影响物相融
:需直接外理粒状物、气态水废弃物,工艺技术结合多样化。
厂区布局图受到限制
:锡焊工装夹具扩散或可移动时,集气机系统设置困难程度大。
高能耗与开机运行成本预算
:除理设计需充分考虑功效与城市发展性。
关键点技术水平重点难点
来源操控
:先行采取低烟气电弧焊接装修材料和技艺。
提高效率集气系统的
:要根据喷涂车间空间布局设计的概念科学合理的身体局部通风口或建筑体排烟软件。
多级别整工院艺
:平常须得"预正确处里+主正确处里+后正确处里"的组合起来加工过程。
智慧化把控
:按照尾气质量浓度自主调结系统化启动参数值,降底万元产值能耗。
典型典型案例剖析
实例一:某大型机械装备厂焊结喷涂车间废水整冶
内容题材
:
这辆间以中小型构成件熔接为核心,应用埋孤焊、气态确保焊等许多工艺设计,日访问量造成焊接烟尘约50kg,的废气气温常达60℃上面。
办理实施方案
:
集气设备
:选用顶吸罩+侧吸罩搭档,抓实不锈钢焊接工序焊接烟尘收集率≥90%。
治理 艺
:
预清理:漩风除灰器祛除大科粒
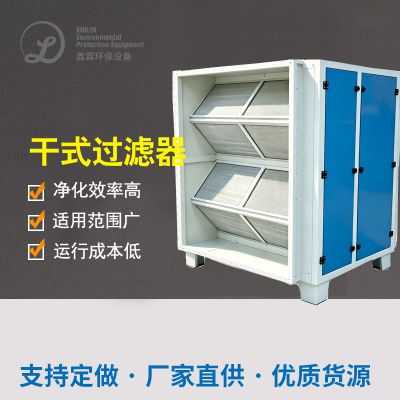
主加工处理:高效率滤筒吸尘器(PTFE滚涂过滤器材)
后治疗:几丁质酶炭离心分离安全装置治疗残余物气态破坏物
智力保持
:要根据焊结治具开关系统自动调准引风机轉速。
外理成果
:
顆粒物摆放渗透压<10mg/m³
VOCs消除率>85%
系統耗能削减30%

 扫一扫添加微信